
拥有核心技术的雕铣机厂家
13年来 • 我们不断让数控机床变得更好
全国咨询热线:
136-998-99025
13年来 • 我们不断让数控机床变得更好
136-998-99025
东莞市望辉机械有限公司
http://www.xwhcnc.com/
电 话:13923413250
邮 箱:xwh@xwhcnc.com
地 址:东莞市大朗镇犀牛陂村雅瑶街(瓦窑街)35号
点击量:0
时间:2026-09-27
氧化铝陶瓷(95瓷、99瓷)因其高硬度、高耐磨、耐高温、绝缘性好等优异性能,广泛应用于电子、机械、化工、医疗等领域。但氧化铝陶瓷属于典型的硬脆材料,莫氏硬度高达9级,加工难度大,对陶瓷雕铣机的性能和操作要求都很高。在实际加工过程中,设备和工艺稍有不当就会出现各种故障。本文总结了陶瓷雕铣机在氧化铝陶瓷加工中最常见的六大故障及对应的排除方法,帮助加工厂快速解决问题、稳定生产。
一、加工表面崩边掉角
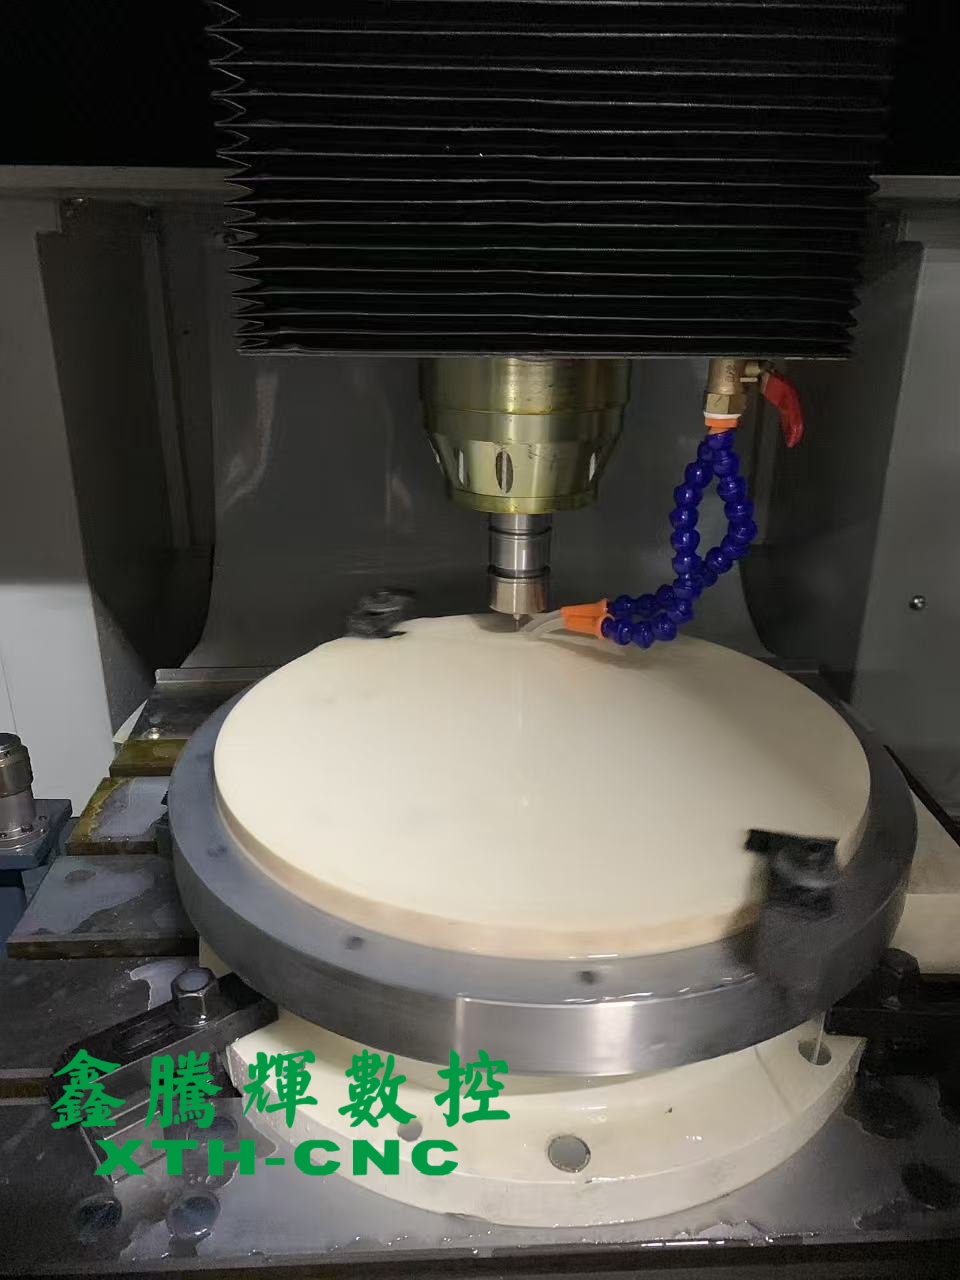
故障现象:氧化铝陶瓷零件在加工边缘、孔口、槽口处出现崩缺、掉角、裂纹等现象,严重时零件直接报废。
原因分析:
1. 切削参数不当,进给速度过快或吃刀量过大,导致切削力超过陶瓷材料的断裂韧性;
2. 刀具不锋利或金刚石涂层磨损,切削时挤压而非切削,造成边缘崩裂;
3. 下刀方式不合理,垂直扎刀时冲击力大,容易在入口处崩边;
4. 工件装夹不牢固,加工时产生振动,加剧崩边。
排除方法:
1. 降低进给速度至600-1000mm/min,吃刀深度控制在0.05-0.1mm,采用小进给、多次走刀策略;
2. 及时更换磨损刀具,优先选用金刚石涂层硬质合金铣刀或PCD刀具;
3. 采用螺旋下刀或斜线下刀,下刀角度控制在1-3度,避免垂直扎刀;
4. 检查并加固工件装夹,必要时增加辅助支撑或使用专用夹具。
二、刀具磨损过快、频繁崩刀
故障现象:一把新刀具加工几件氧化铝陶瓷后就出现磨损、崩刃,需要频繁换刀,加工成本高、效率低。
原因分析:
1. 主轴转速过低,切削线速度不足,导致刀具与陶瓷之间产生研磨而非切削,加速磨损;
2. 冷却不充分,加工区域温度过高,金刚石涂层在高温下发生氧化和石墨化;
3. 切削参数不合理,吃刀量过大导致切削力超出刀具承受范围;
4. 刀具选型不当,使用普通硬质合金刀具加工高硬度氧化铝陶瓷。

排除方法:
1. 提高主轴转速至24000-36000rpm,保证足够的切削线速度;
2. 确保切削液充足冷却,建议使用专用陶瓷加工冷却液,流量不低于20L/min;
3. 减小吃刀深度,粗加工0.1-0.15mm,精加工0.03-0.05mm;
4. 选用专用金刚石涂层刀具或PCD刀具,根据加工特征选择合适的刀具几何角度。
三、尺寸精度超差
故障现象:加工后的氧化铝陶瓷零件尺寸偏差超出公差范围,同批零件尺寸不一致,批量稳定性差。
原因分析:
1. 多次装夹带来的定位累积误差,不同工序之间基准不统一;
2. 丝杠间隙或导轨磨损导致定位精度下降;
3. 刀具磨损后未及时补偿,加工尺寸逐渐变小;
4. 机床热变形,长时间运行后主轴和丝杠受热膨胀,影响定位精度。
排除方法:
1. 优化工艺,尽量一次装夹完成全部加工,减少工序转换;
2. 定期检查和补偿丝杠反向间隙,必要时更换磨损的导轨和丝杠;
3. 建立刀具寿命管理,加工一定数量后自动补偿刀具磨损量或更换刀具;
4. 机床开机后预热15-30分钟再进行精加工,保持车间温度稳定在20-25℃。
四、加工表面有刀纹、麻点
故障现象:氧化铝陶瓷加工表面出现明显的刀痕、纹路或点状凹坑,表面粗糙度不达标,影响外观和使用性能。
原因分析:
1. 精加工余量过大或进给速度过快,刀痕无法消除;
2. 刀具刃口有缺陷或磨损,加工时在表面留下划痕;
3. 切削液中混有陶瓷碎屑,加工时研磨表面形成麻点;
4. 主轴跳动过大,刀具旋转时产生径向摆动。
排除方法:
1. 精加工余量控制在0.05-0.1mm,进给速度降至300-500mm/min,提高转速;
2. 精加工前更换新刀具,使用刃口经过抛光处理的高品质金刚石刀具;
3. 定期更换切削液并清理水箱,加装过滤装置,保持切削液清洁;
4. 检测主轴跳动,要求小于0.002mm,如超标需维修或更换主轴轴承。
五、机床振动、异响
故障现象:加工过程中机床出现异常振动和刺耳的噪音,加工表面质量下降,甚至影响机床精度。
原因分析:
1. 切削参数不合理,切削力过大引发机床共振;
2. 机床地脚螺栓松动或水平未调好,整机稳定性差;
3. 主轴轴承磨损或润滑不良,高速旋转时产生异响;
4. 刀具悬伸过长,刚性不足,加工时产生颤振。
排除方法:
1. 调整切削参数,降低吃刀量和进给速度,避开共振区间;
2. 检查并紧固地脚螺栓,重新调整机床水平,水平度控制在0.02mm/m以内;
3. 定期对主轴进行润滑保养,轴承磨损严重时及时更换;
4. 尽量缩短刀具悬伸长度,选用刚性更好的刀柄,必要时增加刀具直径。
六、陶瓷粉尘导致的设备故障
故障现象:氧化铝陶瓷加工产生的微细粉尘进入机床内部,导致导轨划伤、丝杠磨损、电气元件接触不良等问题。
原因分析:
1. 机床防护罩密封不严,粉尘从缝隙进入传动部件;
2. 除尘系统吸力不足或未开启,粉尘弥漫在车间内;
3. 日常清洁保养不到位,粉尘长期堆积在导轨和丝杠上;
4. 电气柜密封不良,粉尘进入造成电路板短路或接触不良。
排除方法:
1. 检查并修复机床防护罩密封条,确保加工区域完全封闭;
2. 确保除尘系统正常运行,吸力不低于1500m³/h,定期清理除尘滤芯;
3. 每天下班前清理机床表面和导轨粉尘,每周对丝杠和导轨进行清洁和润滑保养;
4. 检查电气柜密封,加装防尘滤网,定期用压缩空气清理电气柜内部。
日常维护与预防建议
除了以上故障的针对性排除,做好日常维护是预防故障的关键:
1. 每日:清理机床表面粉尘,检查切削液液位和压力,确认主轴运转声音正常;
2. 每周:清洁导轨和丝杠并加注润滑脂,检查刀具磨损情况,清理除尘系统;
3. 每月:检查机床水平和地脚螺栓,检测定位精度,校验主轴跳动,更换切削液;
4. 每年:进行全面精度检测和保养,更换易损件,由厂家技术人员进行深度维护。
结语
氧化铝陶瓷加工对陶瓷雕铣机的性能、刀具、参数和维护都有较高要求,出现故障并不可怕,关键是要准确判断原因、及时排除。以上六大常见故障及排除方法,是鑫腾辉数控在多年陶瓷雕铣机研发和客户服务中总结的实战经验,希望能帮助广大陶瓷加工企业稳定生产、提高效率。
鑫腾辉数控作为陶瓷雕铣机源头生产厂家,旗下XTH-TC4、TC6、TC8系列产品专为氧化铝、碳化硅、氧化锆等精密陶瓷加工打造,设备配备高刚性床身、36000rpm高速主轴、全封闭防护和高效除尘系统,从硬件上减少故障发生。公司设有精密陶瓷加工实验室和专业售后团队,可为客户提供工艺培训、故障诊断、上门维修等全方位技术支持。
|
鑫腾辉客服
|
 售前客服1