拥有核心技术的雕铣机厂家
13年来 • 我们不断让数控机床变得更好
全国咨询热线:
136-998-99025
13年来 • 我们不断让数控机床变得更好
136-998-99025
东莞市望辉机械有限公司
http://www.xwhcnc.com/
电 话:13923413250
邮 箱:xwh@xwhcnc.com
地 址:东莞市大朗镇犀牛陂村雅瑶街(瓦窑街)35号
点击量:6
时间:2026-10-26
走访华南、华东几家精密陶瓷加工厂,一个明显共性是:还在靠通用雕刻机硬扛陶瓷订单的工厂,日子越来越紧;提前配上专用陶瓷雕铣机的工厂,订单反而排到两个月以后。这不是营销现象,而是行业走到产业升级节点上的必然——设备换代,正在从"要不要换"变成"不换就出局"。
一、需求侧:陶瓷零件从"结构件"变成"核心功能件"
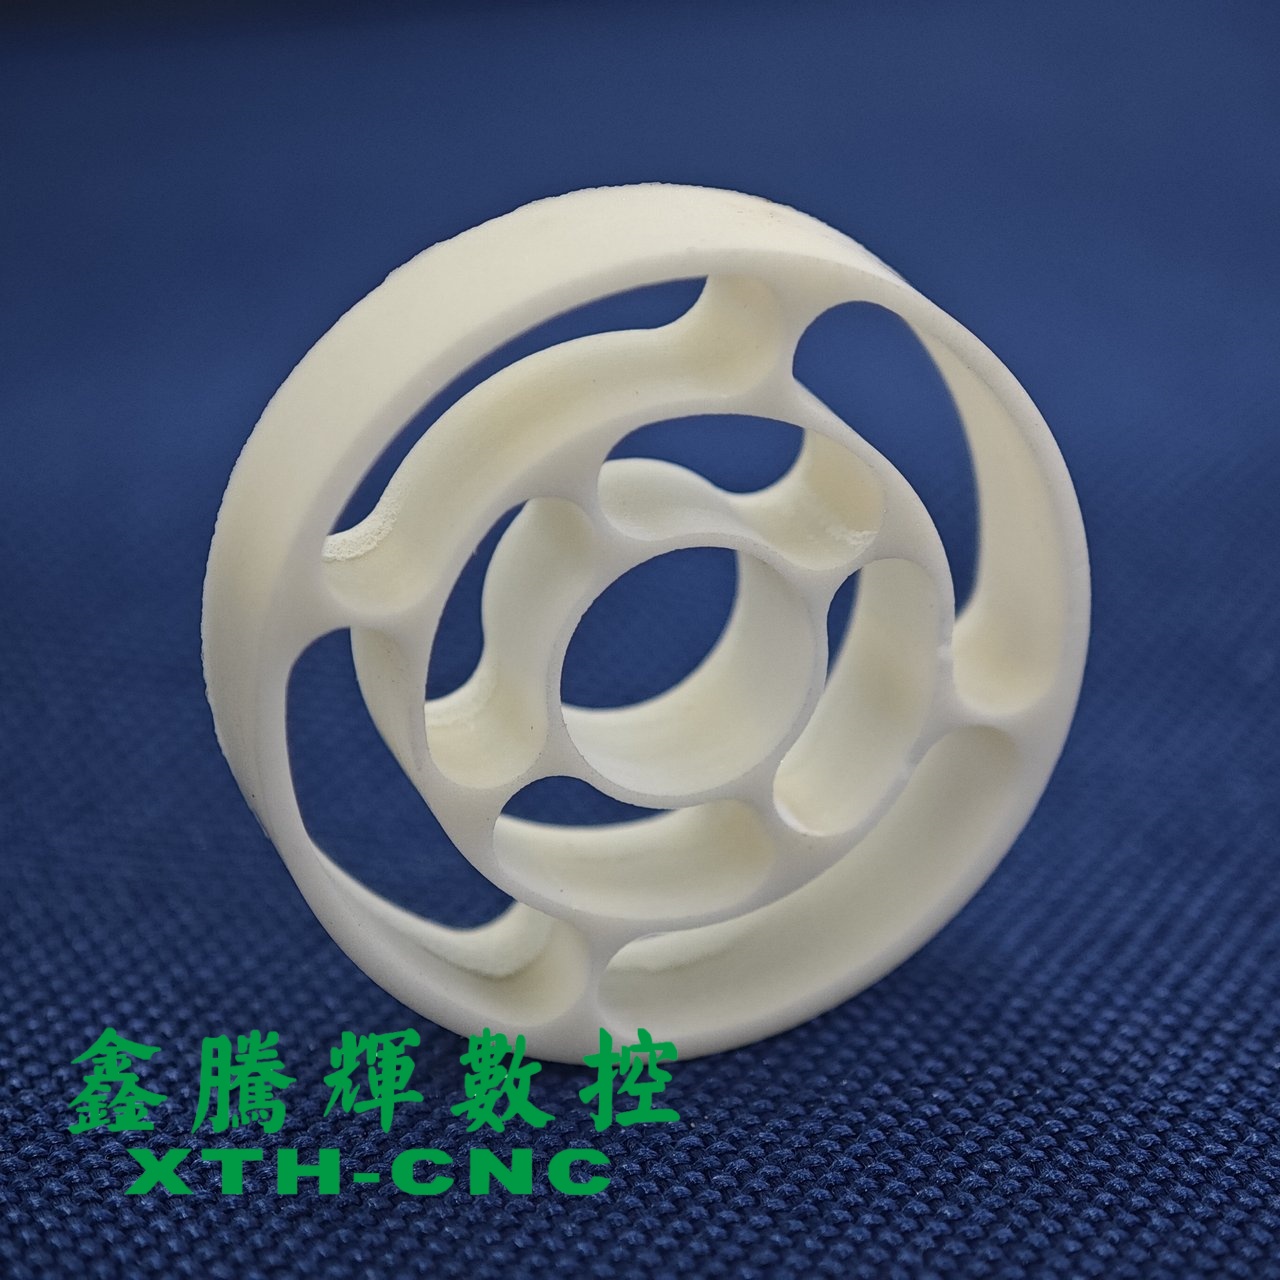
十年前,工业陶瓷零件主要用在绝缘、耐磨、隔热位置,尺寸公差容忍度在±0.05mm甚至更松,崩边一点不影响装机。今天陶瓷已经走进半导体陶瓷吸盘、刻蚀喷淋头、氮化铝散热基板,走进新能源燃料电池隔板,走进航空航天绝缘衬套。这些位置上的陶瓷零件,直接影响设备精度、良率和可靠性,是"核心功能件"。
客户要求随之变了:公差从±0.05mm收紧到±0.01mm,表面粗糙度要求到Ra0.8,批量一致性要CPK达标,还要提供SPC过程数据、材质溯源。半导体、新能源客户审厂时,设备清单是必查项——你用什么机床、有没有闭环补偿、有没有在线检测,直接决定你能不能进供应商名录。这不是客户苛刻,而是高端制造的规律:上游零件精度上不去,下游整机就没法微型化、高可靠。
二、供给侧:通用设备的性价比曲线已经走到头
很多老板算账只算购机成本:通用雕刻机几万块,专用陶瓷雕铣机十几万,差好几倍。但真账要算到每件零件上。
通用设备初期投入低,批量上来后三个隐性成本压不住:一是材料损耗,15%—30%报废率,几片氮化铝基板就把购机差价吃掉;二是人工成本,靠老师傅对刀调机,一人看一台,批量大了转不开;三是交期成本,反复返工补料,客户催货时只能赔违约金。三笔账加起来,通用设备单件综合成本反而更高。
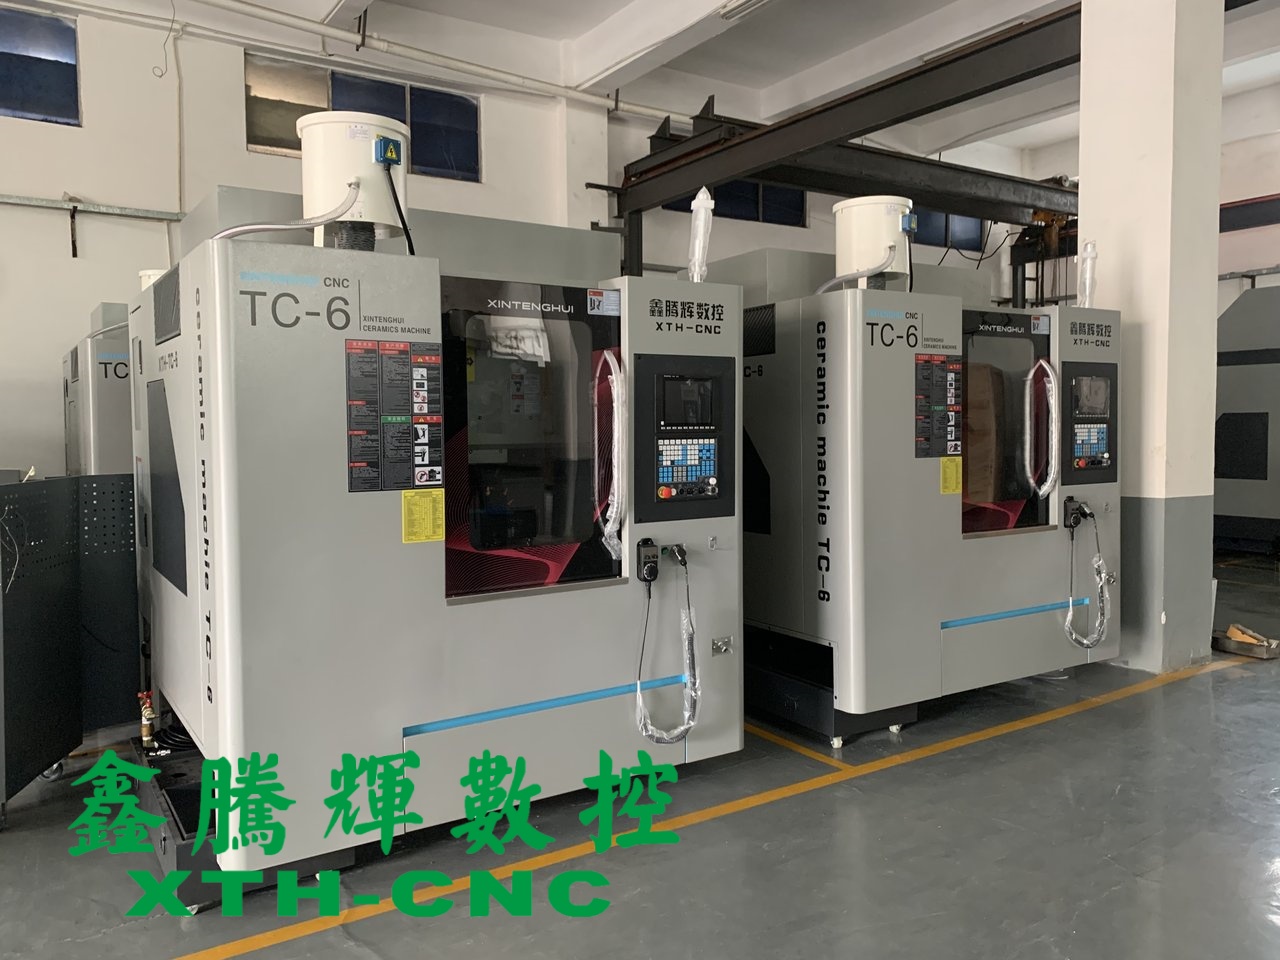
专用陶瓷雕铣机相反:初期投入高,批量越大边际成本越低。以鑫腾辉XTH-TC4、TC6、TC8为例,加工精度±0.01mm、定位精度±0.003mm、36000rpm高速主轴、可加工0.1mm微孔和0.8mm微槽、表面粗糙度Ra0.8μm,选配光栅尺/磁栅尺闭环、四轴五轴、在线检测和刀尖跟随。设备跑顺后一人看多机,批量良率稳定在95%以上,几个月就能赚回设备差价。这就是制造业规律:设备越精密、批量越大,规模效应越明显。
三、竞争格局:行业洗牌期,专用机是分水岭
充分竞争的制造业赛道都要走三步:早期谁都能做、中期拼价格、后期拼门槛。精密陶瓷加工正从中期走向后期。
低端市场——普通绝缘件、耐磨垫片——已经杀成红海,加工费压到几块钱一件。高端市场——半导体、新能源、航空航天、精密传感——订单利润是低端的3—5倍,但门槛清晰:微米级精度、稳定批量交付、过客户审厂、四轴五轴复杂曲面加工能力。
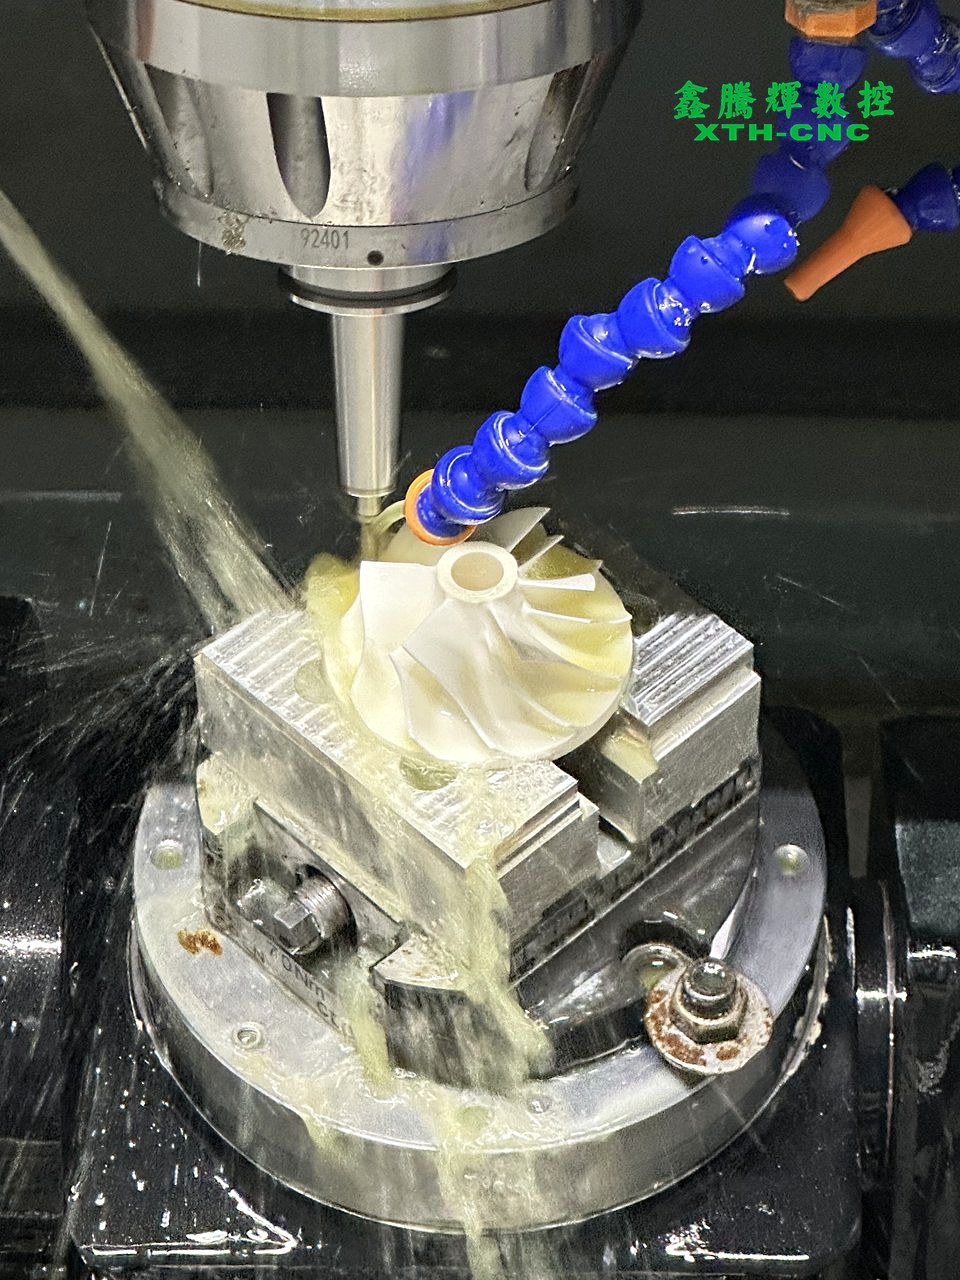
这道门槛,恰恰就是专用陶瓷雕铣机。提前升级的工厂开始吃高端订单红利;观望的工厂会发现老客户订单越来越少、新客户要求越来越高,最后被迫在红海继续降价。日本、德国精密陶瓷行业三十年前就走过这条路——今天他们头部厂的标配全是专用陶瓷机床,通用机只用来打样粗加工。中国市场只是在重复这条规律。
结语
设备换代不是跟风,而是算清三笔账:下游客户往哪走、单件综合成本多少、洗牌时自己站哪边。专用陶瓷雕铣机不是奢侈品,而是精密陶瓷加工厂穿越周期的入场券——早换早吃红利,晚换被动跟跑,不换逐渐出局。
鑫腾辉数控专注陶瓷雕铣机研发生产多年,XTH-TC4、TC6、TC8覆盖三轴到五轴,适配氧化铝、氮化铝、碳化硅、氧化锆等各类工业陶瓷,设有陶瓷加工实验室,可来图打样、试切验证良率。设备选型、投资回报测算、工艺升级咨询,欢迎联系孟经理:13699899025(同微信)。
|
鑫腾辉客服
|
 售前客服1